

频谱图会说话:轧机轴承4种常见故障速查手册
发布时间:2026-06-26 17:19:01 作者:机至数科 浏览量:399
摘要:轧机轴承一旦出问题,停产损失动辄几十万。但很多故障其实早有征兆——藏在振动信号里。本文将系统拆解轧机轴承振动频谱分析故障特征怎么看、怎么判、怎么用,帮你从“坏了再修”升级到“提前发现”。
一、轧机轴承,为什么总让人提心吊胆?
干钢铁的都懂,轧机轴承是全厂最累的部件——几百上千吨轧制力压着、高温钢坯烤着、冷却水和氧化铁皮溅着,还得扛冲击。
一旦轴承扛不住,轻则带钢出瑕疵,重则整条线停产。
但是,很多轧机轴承的故障其实是有预告的——提前几周甚至几个月,振动信号里就已经有异常了,只是没被发现。
下面我们将拆解四种常见轴承故障的频谱特征,并提炼出来——看懂它,就能在早期识别出隐匿在其中的故障信息。
二、三个概念:把振动信号“翻译”成故障语言
别被“频谱分析”四个字吓住。它本质上就是:把设备振动拆成不同频率,看看哪个频率的振动突然变大了,就对应哪种故障。
就像医生用听诊器听心跳,工程师用传感器听设备的振动。心跳有杂音,说明心脏可能有毛病;振动在某频率突然变大,说明轴承某个部件可能出了问题。
识别故障之前,需要掌握以下三个基础概念:
1、时域波形 → 振动的“原始录音”
Ø 横轴是时间,纵轴是振动幅值
Ø 能看出有没有冲击,但分不清冲击来自哪
2、频谱图 → 把“录音”按频率拆开
Ø 横轴是频率,纵轴是每个频率上的振动幅值
Ø 同一个故障,每次冲击会产生固定频率的振动,在频谱图上形成“尖峰”
3、特征频率 → 轴承不同零件(内圈/外圈/滚动体/保持架)各自对应的其特有的频率
Ø 轧机轴承振动频谱分析故障特征的核心
Ø 找到哪个频率出现尖峰,就知道哪个零件坏了
三、四种常见轧机轴承故障频谱图
3.1 外圈故障(BPFO)
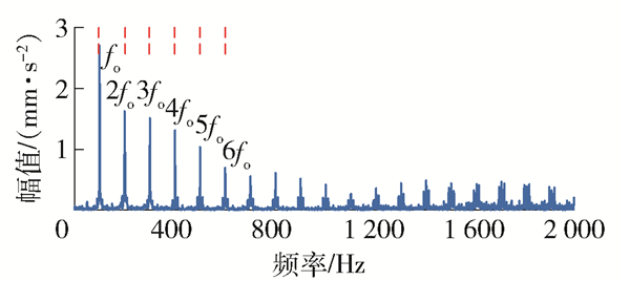
频谱特征:外圈故障频率处出现尖峰,且往往有多个倍频(2倍、3倍频率处也有峰)。尖峰旁边通常没有边带。
为什么会这样:外圈固定不动,损伤位置永远在同一个地方。滚动体每次滚过这个坑,就撞一下,间隔时间完全相等,所以频谱干净利落。
实际中怎么看:一组等间距尖峰,间距等于外圈故障频率 → 外圈剥落。
3.2 内圈故障(BPFI)
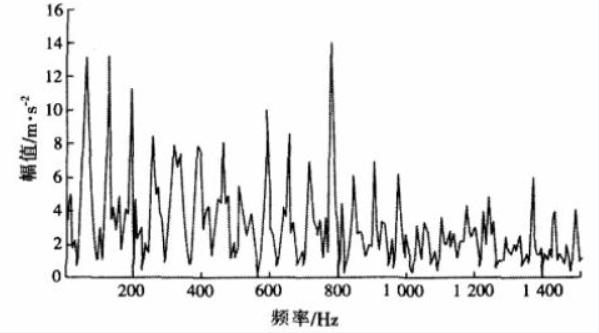
频谱特征:内圈故障频率处出现尖峰,尖峰两侧各有一个“小跟班”(边带),边带与主峰的间距等于轴的转速。
为什么会这样:内圈跟着轴转,损伤点位置也在转。转到承载区时撞一下,转出去就不撞——撞击力时大时小,产生边带。
实际中怎么看:内圈频率有尖峰,旁边有对称小峰,间距等于转频 → 内圈问题。
3.3 滚动体故障(BSF)
频谱特征:滚动体故障频率处出现尖峰,两侧伴有保持架频率的边带。周围比较“花”。
为什么会这样:滚动体自转+公转,损伤点碰到内圈和外圈都产生冲击,时间间隔不均匀。
实际中怎么看:滚动体故障频率处有峰(频率通常不高),周围边带较多 → 怀疑滚动体故障。
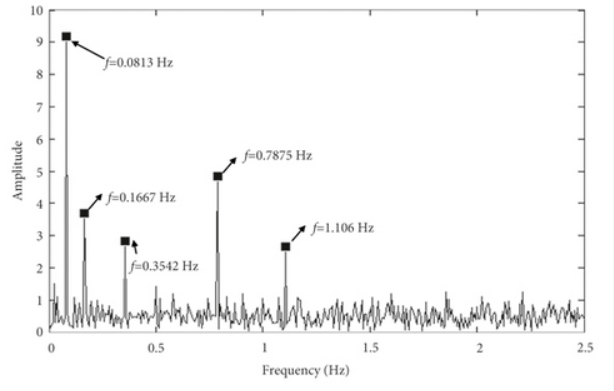
3.4 保持架故障(FTF)
频谱特征:保持架频率处出现峰值,旁边有转频边带。频率很低,幅值也低。
为什么会这样:保持架变形或断裂,与滚动体和内外圈产生不规则碰撞。
实际中怎么看:低频区(通常不到转频一半)有异常小峰 → 怀疑保持架故障。
速查口诀
故障类型 | 口诀 | 关键点 |
外圈 | “外圈干净利落,倍频等间距” | 无转频边带 |
内圈 | “内圈带跟班,转频两边站” | 主峰+转频边带 |
滚动体 | “滚体频率不高,边带有点多” | 保持架频率边带 |
保持架 | “保持架很低调,低频仔细找” | 频率低、幅值低 |
振多“大”算异常?
ISO 10816-3振动烈度分级参考值(刚性支撑旋转设备):
振动烈度(mm/s) | 设备状态 | 建议动作 |
<2.8 | 优良 | 正常运行,继续监测 |
2.8~4.5 | 注意 | 加强观察,缩短监测周期 |
4.5~7.1 | 警告 | 分析原因,列入检修计划 |
>7.1 | 危险 | 立即安排停机排查 |
具体阈值需根据设备类型和转速调整,但趋势变化比绝对值更重要——从2.5逐步涨到6.2的过程,本身就是警报。
四、现场三步诊断法
第一步:测基线
新轴承换上、工况稳定后,采一次振动数据——这就是这台轴承的“健康档案”。以后每次数据都跟它比。
第二步:看趋势,不看单点
某特征频率连续三次上升,比基线高了多少?
缓慢上升 → 计划检修解决
突然飙升 → 马上准备停机
第三步:多种证据交叉验证
振动怀疑轴承 → 查一下油液里有没有金属颗粒 → 测一下轴承座温度是否异常。
多种证据互相印证,判断才靠谱。
五、数字化工具如何帮你省掉盯频谱的时间?
以上三步法,核心靠人的经验和判断。但现实中,一个钢铁厂几十台轧机,每台轧机几十个轴承测点,每次采集的数据量巨大,光靠人盯频谱、比趋势,根本盯不过来。老师傅会看频谱图,但不可能24小时盯着每台设备看。而新工程师正在学,积累经验也需要时间。
这就是数字化工具的价值所在——它能把老师的经验和行业知识体系形成可调用的知识库,帮每一个值班工程师快速拥有“老师傅+诊断”的能力。
现在的振动分析平台(如机至智运维系统,以及其他同类型工具)主要做这几件事:
1. 自动算特征频率
几十万种轴承型号内置,输入型号自动匹配,频谱上直接标注“这个尖峰对应内圈故障”——省去翻手册、算频率的功夫。
2. 趋势自动跟踪
系统自动画趋势曲线,幅值超预警线或异常爬升时主动推送消息——不需要人为盯着。
3. AI辅助识别
基于历史故障数据训练的AI模型,可自动分类频谱,“可能是内圈剥落,建议72小时内安排更换”——比肉眼更早发现微弱异常。
4. 诊断→工单联动
诊断结论自动匹配备件库存、生成工单、推送给对应维修班组——从“发现问题”到“开始修”的时间,从几小时压缩到几分钟。
六、总结
轧机轴承故障诊断的核心:在频谱里找到“坏零件的信号”,然后跟踪它。 提前发现、趋势跟踪、多手段验证——在故障彻底爆发前处理好它。
搞懂频谱分析没有捷径,但也不需要多高深的理论。记住四种故障的频谱特征,养成测基线、看趋势的习惯,再配合数字化工具的辅助,就能早一步发现问题。